跳ね馬入り中空メッシュ球体のステンレス製シフトノブの製作 ~手直し編~
目的 : チューニング・カスタム
作業 : DIY
難易度 : ★★
中級
作業時間 : 6時間以内
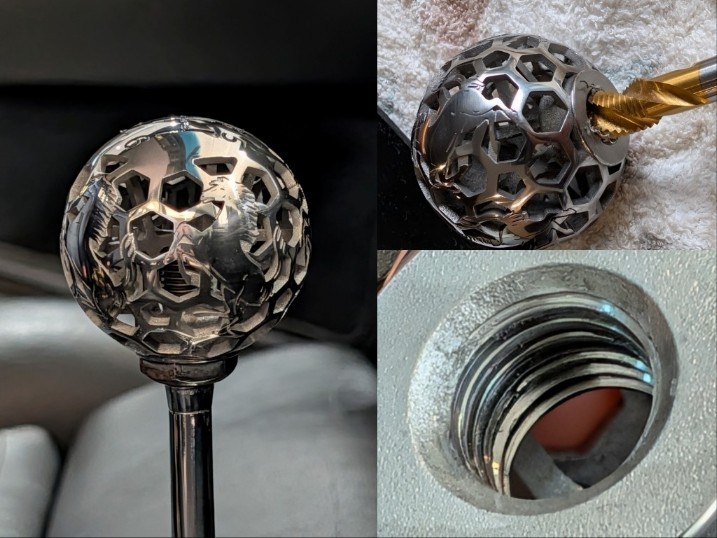
この整備手帳は、せっかく完成したと思ったのに、シフトノブが車に付かないという大失態から始まります。
【整備手帳】跳ね馬入り中空メッシュ球体のステンレス製シフトノブの製作 ~モデリングから製作編~
シフトノブの結合部は、普通のM10に違いないと思ってネジを切ってしまい(正確には3Dモデリングの段階からM10の形にしてしまい)、いざ付けようとしたときに車に付かなくて愕然としたのです。シフトレバーに切ってあるネジは、普通のM10の並目1.5mmピッチではなく、1.25mmピッチの細目でした。
さて、ではどうするか。
JLC3DPでの金属3Dプリントはかなり安くて、このシフトノブの場合で、製作費$20.17、送料手数料込み$23.31でできます。そのため、変に手直しを考えるよりも、雌ネジ部の3Dモデルを修正して、もう一度3Dプリントするのが合理的な解決策かもしれません。
しかしながら、そうするとせっかく作ったものが無駄になってしまいます。研削研磨も結構大変ですし、できれば手直ししたいところです。
一方で、新たに作り直すよりもコストがかかるようでは、手直しする意味が大きく薄れます。そのため、作り直すよりも安くできることを最低条件として($23以下)、できるだけ安く直す方法がないか考えてやってみることにしました。
その方法での修正がうまくいきまして、シフトノブを無事取り付けることができました。
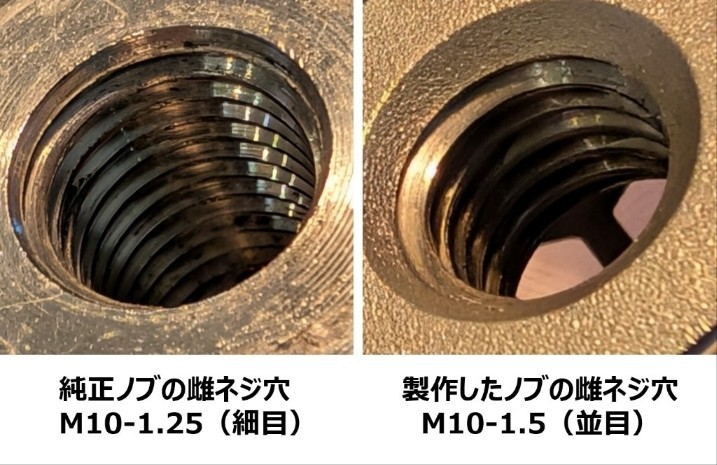
これが問題の出発点です。雌ネジをM10の細目で作るべきところだったのに、思い込みで並目で作ってしまいました。
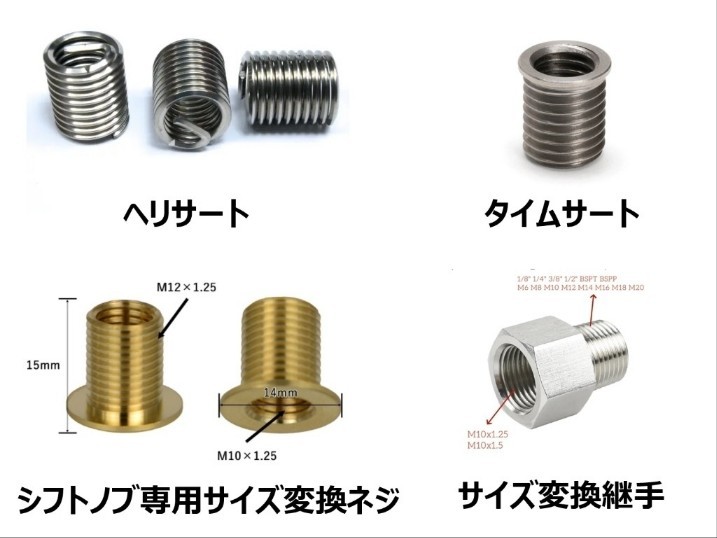
雌ネジの修正方法の王道としては、今のネジ山を削り取る少し大きな穴を開け直して、ネジを切り直してヘリサート(インサート)を挿入する方法だと思います。M10-1.25用の場合には、10.4mmの下穴をあけ、ヘリサート専用タップでネジを切ることになります。あまり詳しくありませんが、ヘリサート用は外径が一回り大きい(ネジ山形状が違う)らしいので、それ専用のタップを使う必要があるようです。
また、硬いSUS316Lに10.4mmの穴を真っ直ぐに開けるのには、シフトノブをがっちりホールドできる治具と、できればボール盤くらいはいるでしょう(いずれも持っていません)。それらの道具やらなんやらの準備をまで考えるとコストもかかりそうなので、やりたくてもあまり望ましくない方法です。
そして、ヘリサートは奥が突き当たる穴でしか固定されないので、今回の場合には入り口に出っ張りがあるタイムサートの方がいいと思われます。タイムサートを使う場合、座面に専用リーマーで専用の座ぐりを入れる必要があるので、さらに専用工具がいります。
別の方法としては、シフトノブ専用のサイズ変換をするネジが売られているようで、それを使う方法がありそうです。この場合、一般的なM12-1.25のネジ穴を切り直せば良いので一般的なタップが使えますが、下穴を開けるための道具に関しては、ヘリサートの場合と同様でしょう。
まったく違う方法としては、M10-1.5もM10-1.25も両方ともに配管(液体、気体を流す管)に使われるサイズだったりするので、配管のサイズ変換を行う継手があったりします。それを流用すれば、そもそも加工なしで取り付けられます。しかし、シフトレバーがやや長くなってしまうのと、ノブの根元の取付部がごちゃごちゃして不格好になってしまうと思われるため、あまりやりたくありません。
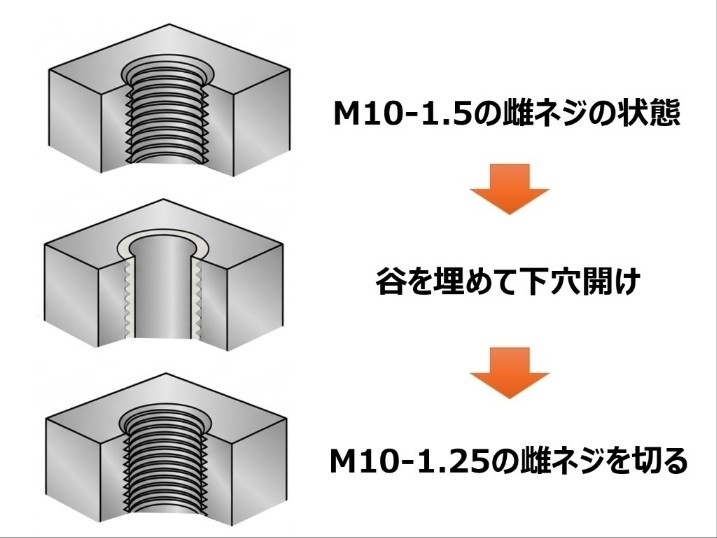
そこで、ほとんど手持ちの道具でできる簡単な加工で済ませることを念頭に、既存のM10-1.5のネジ穴にM10-1.25のネジを切り直すことを何とかやってみることにしました。
考え方としては、
(a) 「M10-1.25のネジを切るための下穴が開いた状態」にまで開けてしまった穴をなんとかリセットして、
(b) 何事もなかったかのように、普通にM10-1.25のネジを切る、
というアプローチで行くことにしました。
過剰加工してしまったものに対して、一旦埋め戻して加工し直すという考え方自体は、木工でも機械加工でも普通のやり方だと思います(プロは基本やらないと思いますが)。加えて、既存の並目のネジ山が、(b)工程の妙なガイドになってしまって、加工がスムーズにいかなくなることを避けたいために、(a)をやろうということでもあります。
(a)のためには、ネジ山の谷を何かで埋める必要があります。技能と道具のある人なら溶接で埋め戻せるかもしれませんが、そんなことは到底できません。また、メッシュ構造が熱で変形してしまうかも知れませんし、溶接後の後加工も大変そうです。そこで、エポキシ系の樹脂でネジ山の谷を埋めることにしました。
ただし、ちょっと調べてみると、M10-1.5とM10-1.25の雌ネジでは、内径サイズも下穴サイズも違うのです。細目のネジでも並目とネジ山の傾斜角度は同じなので、外径が同じでピッチが狭いということは、山の高さが低くて内径が大きいということです。
したがって、単に谷を埋めるだけではなく、下穴として8.8mmにまで穴を拡げた方が良さそうなのです。材料がSUS316Lで硬いので、より一層そうだと思います。
と言うことで、(a)のやり方としては、「エポキシ系の樹脂で既存のネジ山の谷を埋めつつ、元の山とともに8.8mmまで穴を拡げる」とすることにしました。
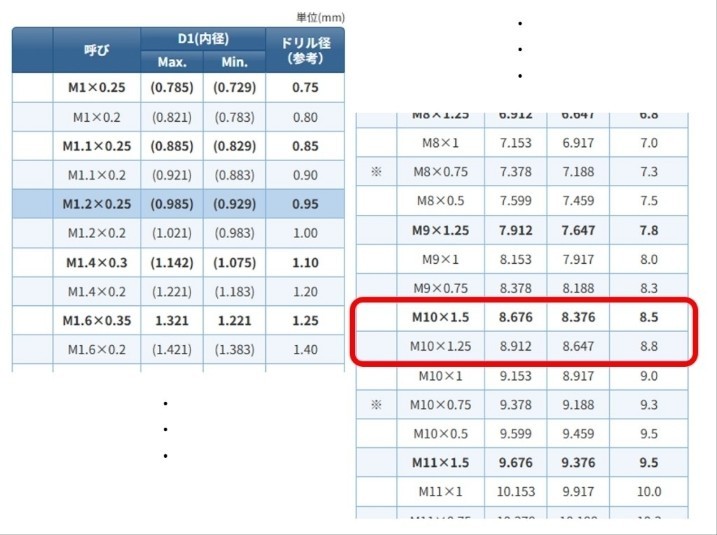
これが、ネジ規格と下穴サイズです。M10-1.5は8.5mm(8.376~8.676mm)なのに対して、M10-1.25は8.8mm(8.647~8.912mm)です。
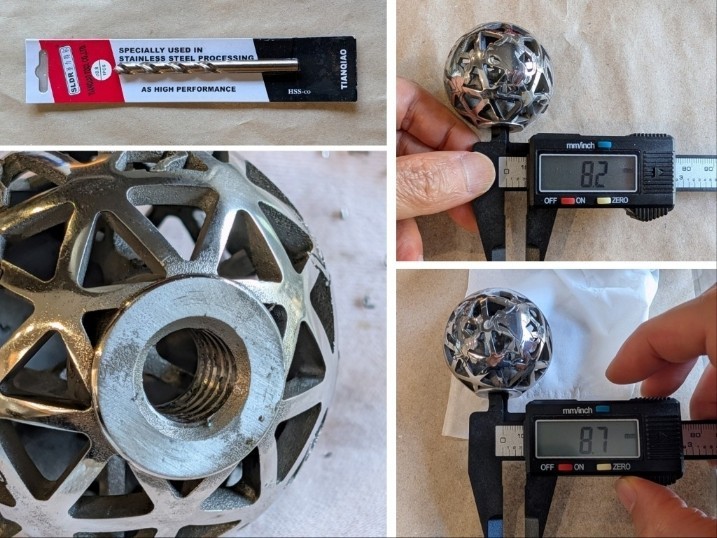
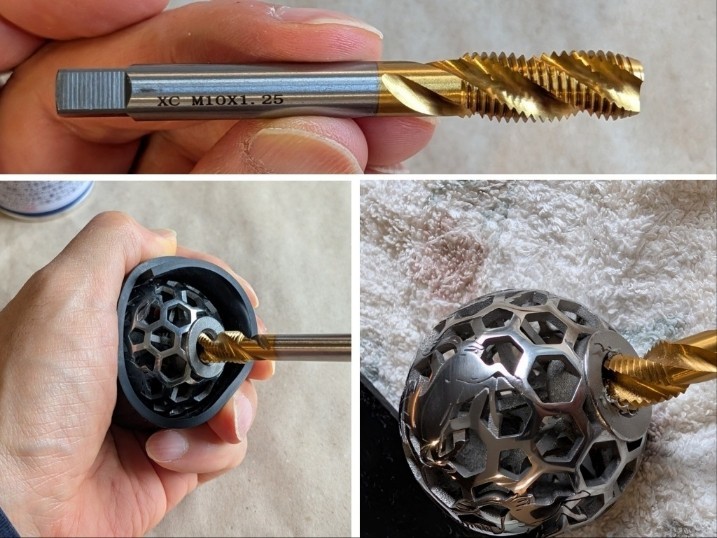
M10-1.25用の下穴にまで穴を拡げるために、8.8mmという他で使うことはなかなかなさそうな中途半端なサイズのドリル刃を用意することにしました。SUS316Lに対抗するため、コバルトハイス鋼の刃にしました(後述しますが、これが今回の手直しの必要コストになりました)。
作業をするにあたって、先にエポキシを盛ってから8.8mmの穴を開けるのか、8.8mmに穴を拡げてからエポキシを盛るのか(さらに後で8.8mmの穴を開ける)は少し迷いました。少し考えて、M10並目のネジ山があるところにドリル刃を真っ直ぐ綺麗に入れるのは難しいんじゃないかと思いまして、一旦8.8mmに穴を拡げる後者の方法にしました。
と言うのも、芯がブレてしまって変に歯が入って欠損ができたとしても、それも含めてエポキシで埋め戻せばいいんじゃないかと思ったためです。手持ちドリルだけで、なんとか加工しようとしているのが前提です。一旦、硬いSUSを8.8mmに拡げられれば、そこから盛ったエポキシを8.8mmでさらうのは簡単だと思われます。
と言うことで、ラスペネを切削油にして、左手でシフトノブを持ち、右手でドリルを持って、既存の穴に倣うように刃をゆっくり入れていきました。
この加工が結構大変でした。懸念の通り、案の定、ドリルの刃が既存のネジ山で呼び込まれてしまって、斜めに噛み込んでしまったりするんです。刃が噛んでしまう力に負けて、ドリルチャックが空転したりもしました。何度もやり直して、なんとか奥まで山のてっぺんをさらうことができました。結構大変でしたが、なんとか概ねきれいに穴を拡げられたと思います。
やってみた結果がこちらの画像です。
元々は8.2mmだった内径を、8.8mmに拡げることができました(ノギスは8.7を示していますが、8.8といったりきたりでした)。
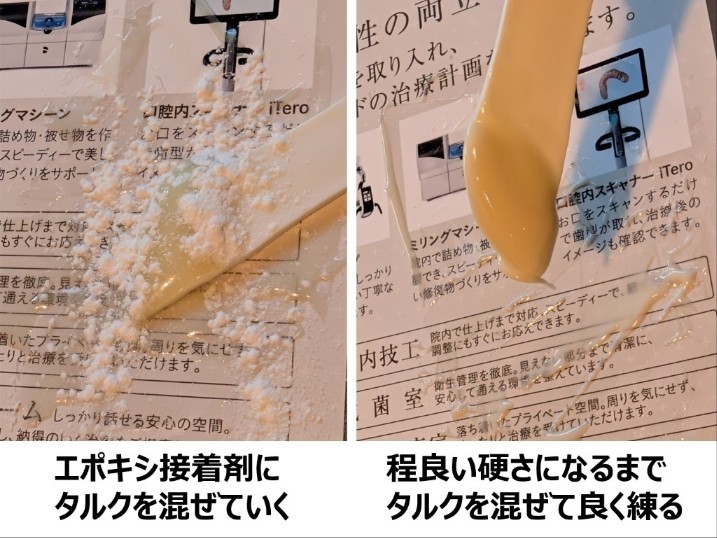
ネジ山を埋める材料としては、エポキシ接着剤にタルクを混ぜ込んだものを使うことにしました。タルクと言いつつ、使ったものはベビーパウダーです。タルクを極めて細かな粉体にして香料を加えたものがベビーパウダーなのです。使わない余っているベビーパウダーが家にあったので、タルクとして使うことにしました。
【ブログ】ベビーパウダー(≒タルク)+エポキシ接着剤で作る柔らかパテでカッチカチ
この図のように、トロトロに流れるように柔らかいエポキシ接着剤にタルクを混ぜていき、程良く角が立ってまとまるパテ状にしていきます。ネジ山に充填しやすい柔らかさを保ちつつ、充填後に垂れてこない硬さを目指して混ぜます。
ここで、タルクと言われても聞き慣れない方もいらっしゃるかもしれません。タルクとは、天然の鉱物(簡単に言うと石)の一種で、モース硬度1とたいへん柔らかく、化学的に非常に安定している鉱物のことです。様々な用途に使われています[*]。
例えば、自動車部品や家電筐体において、プラスチックに混ぜることで、剛性、耐熱性、寸法安定性を向上させるために広く使われています。エポキシに混ぜても同じ効果があると思います。また、エポキシ接着剤だけのときよりも硬化後の加工性がすごく良くなるので、ネジを切るのにも良いだろうと思って使うことにしました。
ただし、タルクに硬さには期待できないので、ステンレスの充填剤として硬さが十分かどうかまでは良くわかりません。タップを入れていくときのガイドになってくれれば十分なので、何はともあれやってみることにしました。
[*] 他にも、化粧品の基材にしたり、医薬品の錠剤の成型に使われたり、塗料の添加剤に使われたり、陶磁器の原料に配合されたり、あまり知られていない割には用途が広い鉱物です。
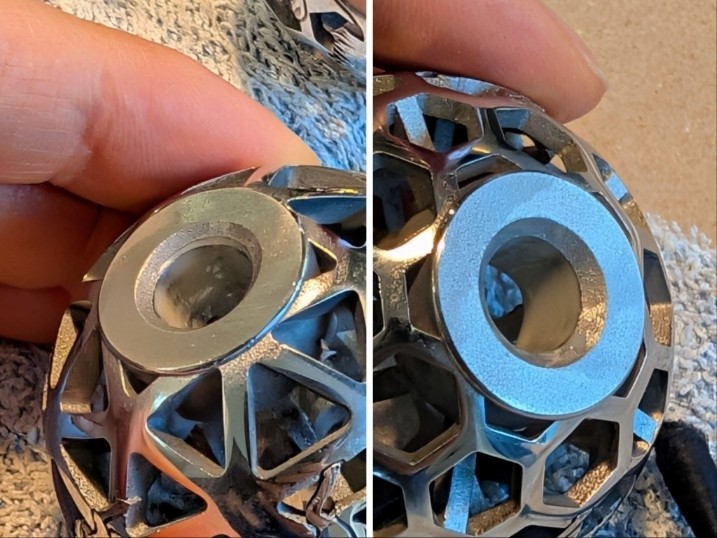
良く練ったタルク入りエポキシ接着剤をネジ山を充填しました。谷の奥に気泡が残ったりしないように、強めにしごくようにして塗り付けました。
エポキシ硬化後に、ドリル刃で盛り過ぎの余計な部分を削り取り、新しいネジを切り直す準備完了です(写真なし)。これで、4の(a)までできたということです。
そこから、M10-1.25(細目)のタップでネジを切っていきます。そんなタップは持っていなかったので、今回買いました。
タップが素直に入っていくのか(今回のやり方で(a)の下穴のリセットが十分なのか)、少し懸念していたのですが、特に問題なくあっさりタップが入っていきます(詳細は次図参照)。左手にノブを握り、右手にタップを持って回す手持ち作業でも大丈夫でした。
ただし、途中でかなり固くなってきて、手が滑ってシフトノブをホールドできなくなってしまいました。シフトノブに巻くためのシリコンゴムシートを切り出してきて、それを巻いて摩擦を増やし、さらに雑巾を上から巻いて握ることで、ネジを切っていけるようになりました。
なお、通常は、被加工物を穴が鉛直上向きになるように万力等でしっかり固定して、ネジタップを両手で持って真っ直ぐ回すのが正しいやり方だと思います。しかしながら、万力も万力を固定する頑丈な作業台も持っていませんし、せっかく鏡面加工までしたシフトノブを何かに挟み込みたくもなかったので、手持ちでやり切りたかったのです。うまくいって良かったです。
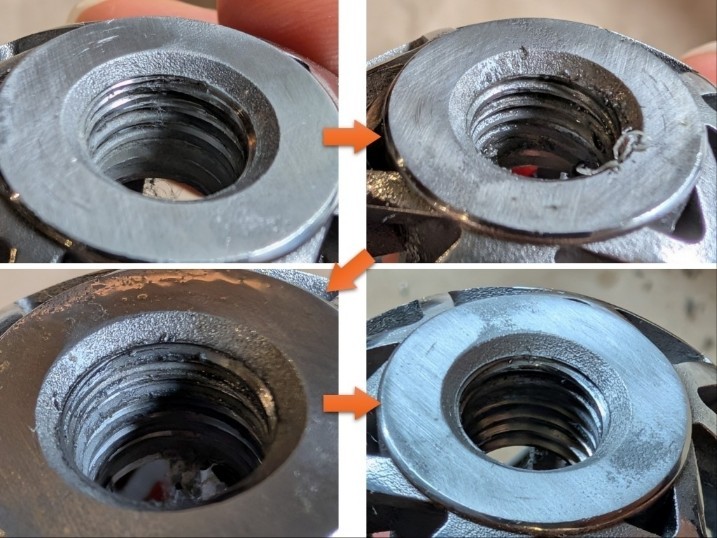
これが、ネジが切れていく様子です。途中で様子を見ながらゆっくりと切り進めました。左上は、まだ3山くらいしかネジが切れていないところで、そこから徐々に奥までネジを切っていっています。このとき、ラスペネを切削油に使っています。
タルク入りエポキシでの穴埋めは、タップの先端を真っ直ぐに向けるガイド役として、おそらく十分に役に立っていたのではないかと思います。
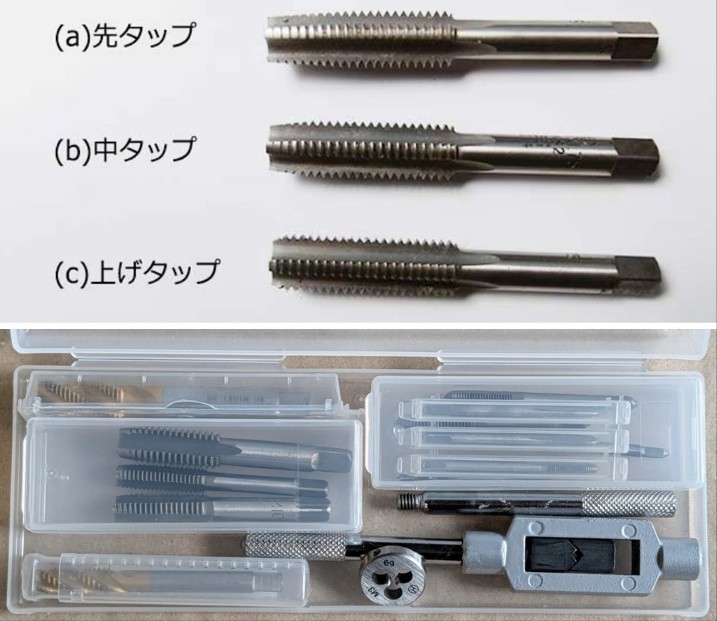
なお、ネジを切るタップには、先タップ、中タップ、上げタップの3種類があります(図の上)。一般的には、それぞれ先端の食いつき部の長さが、9山、4~5山、1.5山となっているようです。
ネジを切るとき、先タップから順番に使うのが基本で、私もある特定のサイズなら3種類持ってますが(図の下右側)、お金もかかるので基本的には中タップだけでなんとかしています。袋状のところを奥までネジを切るには上げタップが必須となりますが、先タップに関しては使わなくても何とかなっています。と言うか、そんなに経験値は高くないかも知れませんが、具体的に困ったことがありません。
そのため、今回も端から中タップだけでやろうと思って、9のタップを買いました。それで、作業前も作業後もすっかり中タップだと思いこんでいたんですが、後でよく見ると食いつき部が2~3山くらいしかないタップのようでした。どうやら、中タップと上げタップの中間くらいのタップを使ったようです(袋状の仕上げに使うには不十分に見えます)。
それでも問題なくネジを切ることはできましたが、もう少し食いつき部がなだらかなものを用意した方が、もっとスムーズに切れたのかもしれません。
なお、貫通穴の場合、先タップを根元の方まで使えば最もスムーズにネジを切ることができます。が、この穴は貫通穴ではあるものの、球の中に横に部材が通っています。そのため、直感的に先タップでは無理だろうと思い(径の倍くらいは突き出す必要があるだろうと思い)、端から先タップを買うことは考えていませんでした。
後で確認すると、M10-1.25の場合、(細目のために倍までのクリアランスはいらないようで)約14mmのクリアランスが必要なようです。ここは、10.5mmしか隙間がないので、やはり先タップだけでは加工しきれません。
なお、スパイラルにしたのは、切りくずを手前に出したいとか、食いつきに期待したとかではありません。スパイラルの場合、刃が当たる場所が円周上にばらけることになるので、硬いSUSの邪魔な既存の山があったとしても(エポキシで埋めてあっても硬い材料が勝ちそうだから)、真っ直ぐに入っていきやすいんじゃないかと思ったためです。その効果があったのかどうかはわかりません。
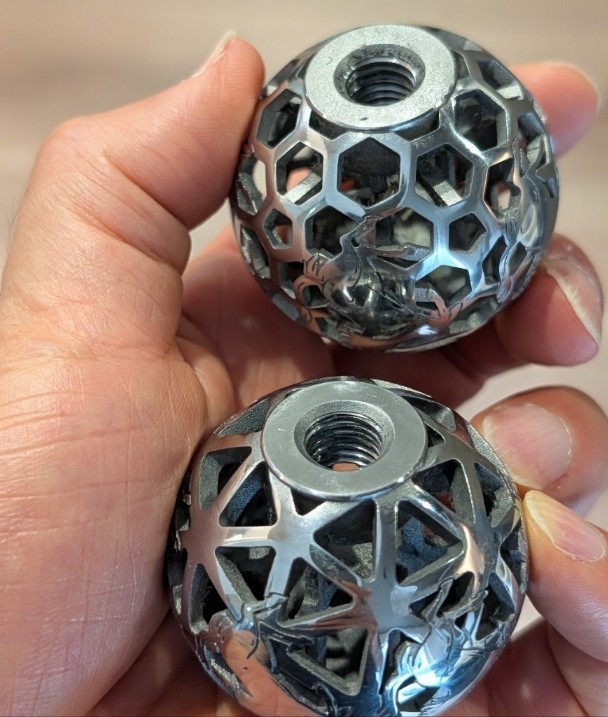
ネジ切り作業は、2個同時に並行して進めていて、シフトノブ2つともにM10-1.25細目のネジに切り直すことができました。
これで、大失態をなんとか挽回する手直しをすることができました。もしも、ゼロから作り直すとしても、M10-1.25用の雌ネジをさらうタップは必要となるので、手直しのために必要となったコストは、8.8mmのドリル刃だけで済みました[*]。その刃は1062円だったので、作り直す場合の$23よりはだいぶ安く済みました。
[*] 正確には、エポキシ接着剤とベビーパウダーも使いましたが、それぞれ少ししか使っていないし、元々家にあったものなのでなかったことにします。
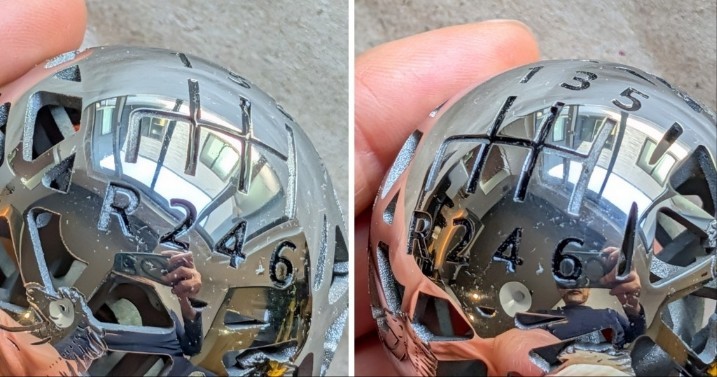
シフトノブが物理的に付かない問題についてはそれで解決したのですが、装着にあたっては、それとは違う問題が起きていました。嫁さんにやってもらったシフトパターンと文字への墨入れが剝がれてきていたんです。
原因は、紫外線硬化樹脂(ネイル用ジェル)の硬化不良だと思われます。
・溝に入れたために横から光が回り込むことができず、
・溝に流し込むように厚めに入れていたため、
・黒色という自らの遮光力のために、奥の方まで光(紫外線)が届かない、
ということが起きたのだと思います。
紫外線はこれでもかと照射し、おまけに直射日光にも晒したのですが、それでもだめだったようです。表面は固まって溝の奥が固まっていない状態だったために、ペロンと捲れ上がるように剥がれました。
仕方がないので、一旦剥がれるところは剥がしてしまい、別の方法で補修することにしました。
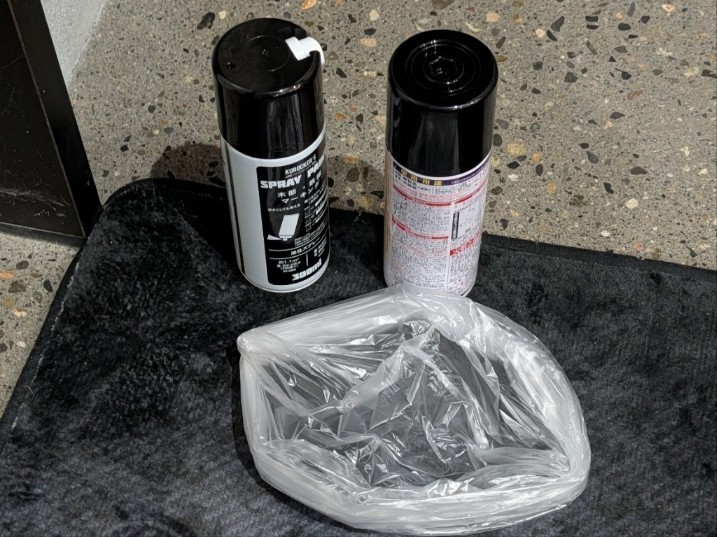
もうほとんどガスがなくなって、スプレー塗料としてはちゃんと使えなくなっていたラッカースプレーがあったので、それを補修に使うことにしました。
スプレー缶の空き缶がだいぶ溜まってきたので、そろそろまとめて捨てようかと思っていたところだったので、捨てる直前で良かったです。
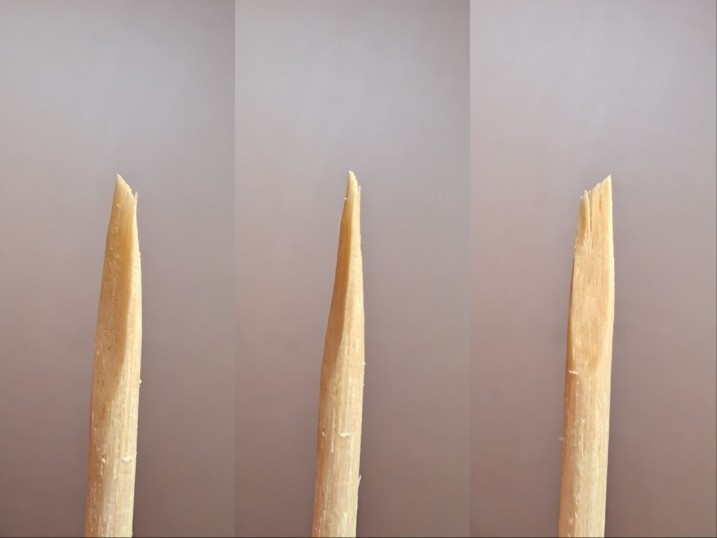
細い筆的なものが欲しかったので、爪楊枝をヘラ状に削って、先を何か所か割ったものを用意します。
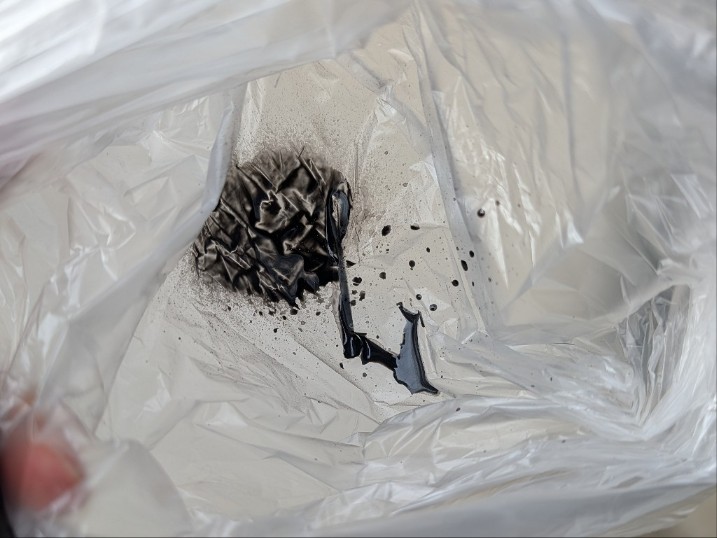
ほとんど空のラッカースプレーをポリ袋に吹いて、塗料を集めます。ほんの少ししかいらないので、これくらいで十分です。ポリ袋は塗料をはじくので(ポリエチレンに塗料は乗らないので)、ちょっと吹くだけで効率良く集められます。
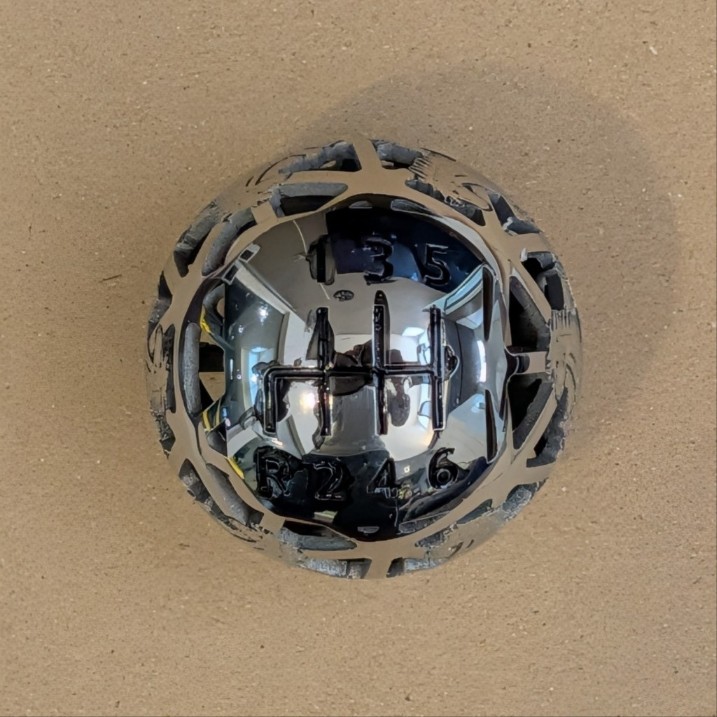
多少はみ出てもいいので、角の方にもしっかり塗料が入るように、爪楊枝ヘラを使って塗料を溝に入れ込みました。
はみ出たところは、乾く前にシンナーで拭き取るのが本当はいいと思いますが、シンナーを持っていないので、塗料が乾いた後に磨いて取ることにしました。雌ネジの切り直し作業をしたところなので、どうせ磨き直そうと思っていたためです。
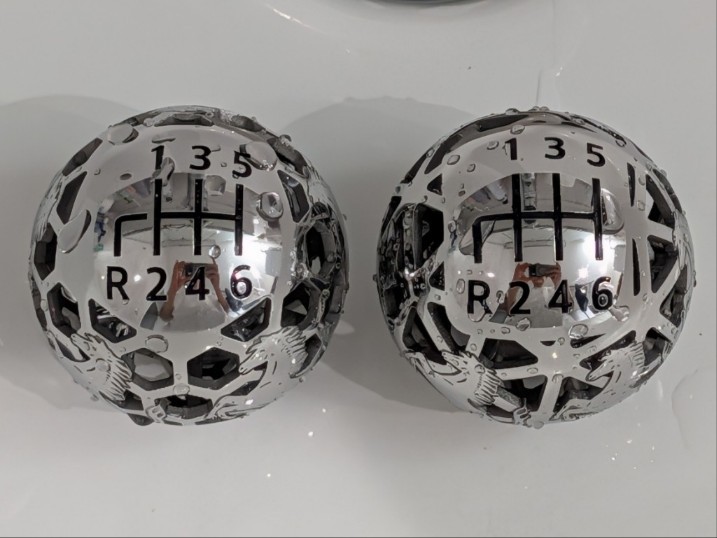
ピカールで磨いて、磨きカスや残った油分を石鹸で洗って、墨入れの補修も完了です。
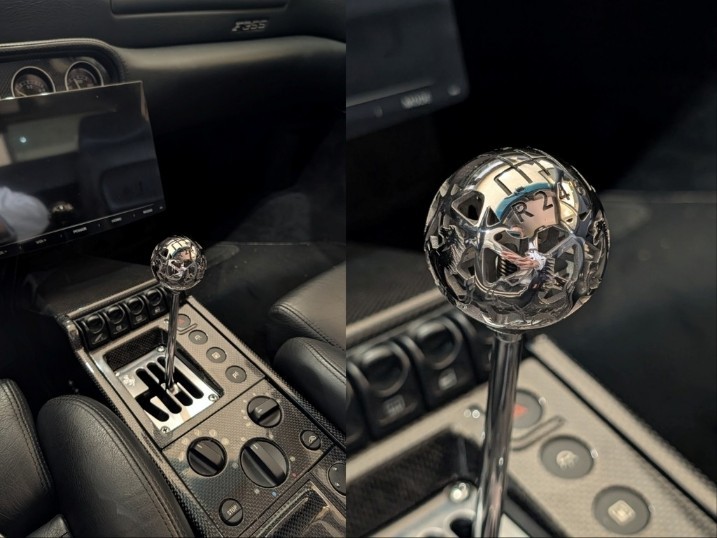
完成した「三角メッシュに馬6頭」の方のシフトノブを車に装着してみました。いい感じです。
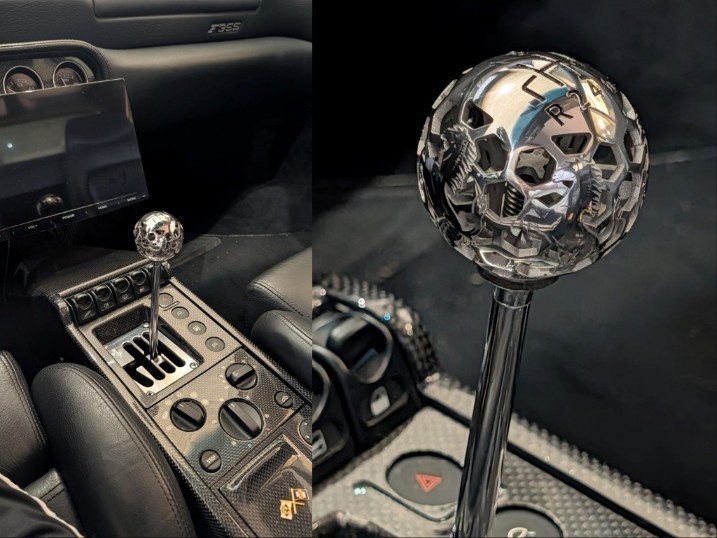
続いて「六角・五画メッシュに馬5頭」の方を車に装着してみました。メッシュ構造は加飾じゃないかと言う気もしていましたが、そんなことはなく思った以上に内装に合うと思います。こちらを常用することにしました。
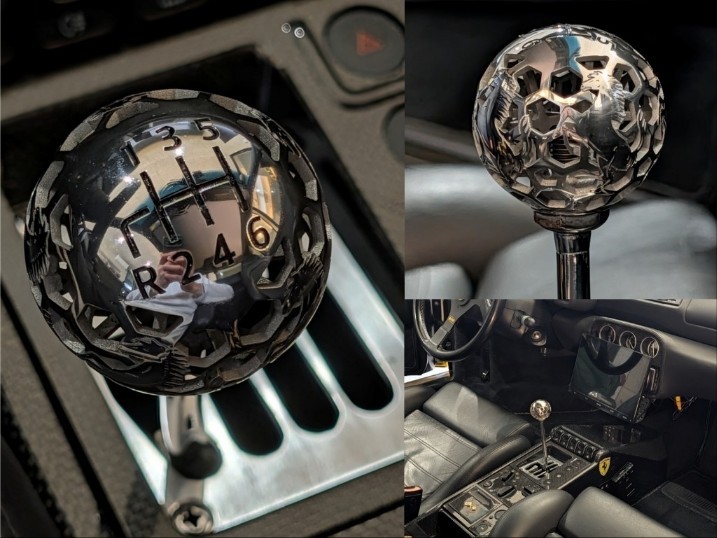
他の角度から見たところです。
うまく作れて良かったです。
関連情報URL : 【ブログ】手直ししてちゃんと付きました