3Dプリントできてきました
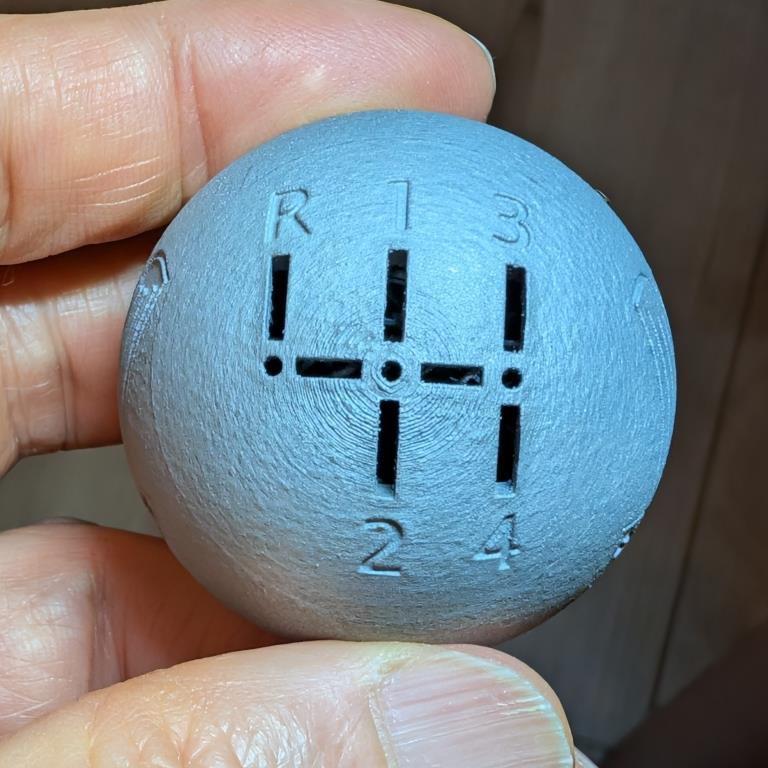
トライアンフのエンブレムを配した中空の球体シフトノブの3Dプリントが仕上がりまして、手元に届きました。
前回、ホイールセンターキャップを製作したときには、3Dプリントの方式として「BJ法」を選んだのですが、今回は「SLM法」にしてみました。
2つの方式を簡単に比較するとこんな感じです。
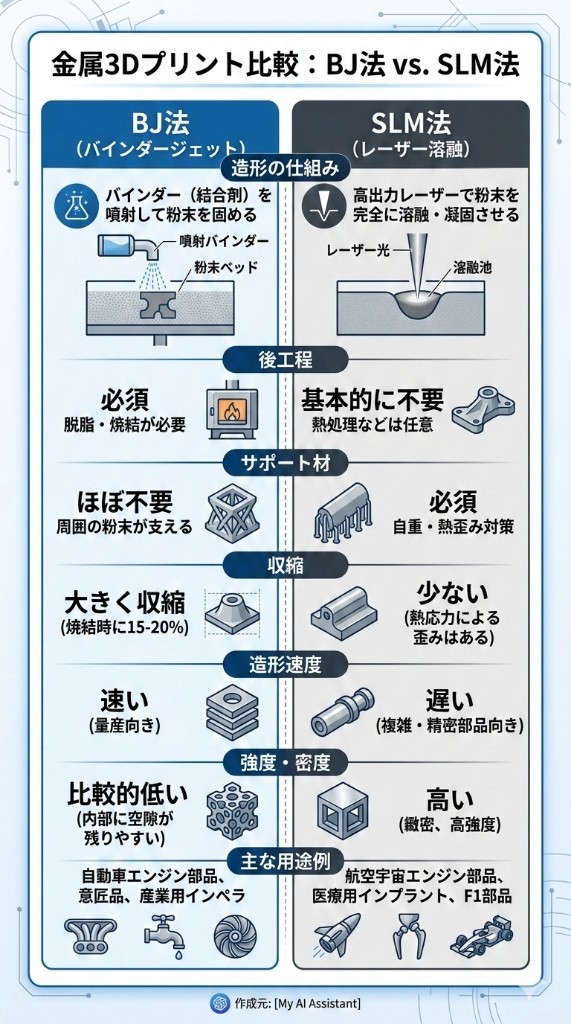
(Geminiに作ってもらいました)
言葉でもうちょっと説明すると:
■BJ法 (Binder Jetting)
敷き詰められた金属粉末に対して、インクジェットヘッドから結合剤(バインダー)を噴射して固める方式です。造形直後は「グリーン体」と呼ばれる、砂菓子のようなもろい状態となり、後工程でそれを焼結して強固な金属の塊にします。
【メリット】造形スピードが速く、大型化や量産に向いている。レーザーを使わないため材料の選択肢が広く、コストも抑えやすい。
【デメリット】焼結時の収縮計算が難しく、寸法精度においてSLM法に一歩譲る場合がある。また、内部にわずかな空隙(ポロシティ)が残りやすい傾向がある。
■SLM法 (Selective Laser Melting)
金属粉末に高出力のレーザーを照射し、粉末を直接的に完全に溶融・凝固させて一体化させる方式です。
【メリット】高密度で機械的強度に優れたパーツを直接作れる。複雑な形状でも高い寸法精度が得られ、エンジン部品などの機能パーツに適す。
【デメリット】レーザー走査に時間がかかるため、BJ法に比べて量産スピードは遅く、装置や材料のコストも高価となる。
センターキャップを作ったときには、なんとなくBJ法にしたのですが、今回はSLM法にしました。量産するわけではないので、BJ法のメリットはほとんどないだろうということと、SLM法が若干ながらも精度が良さそうなためです。なお、私が使っているJLC3DPでは、両者の値段はあまり変わりません。
なお、BJ法での3Dプリントスピードは圧倒的で、前回のホイールセンターキャップの場合には、わずか26秒(!!)しかかかっていません。
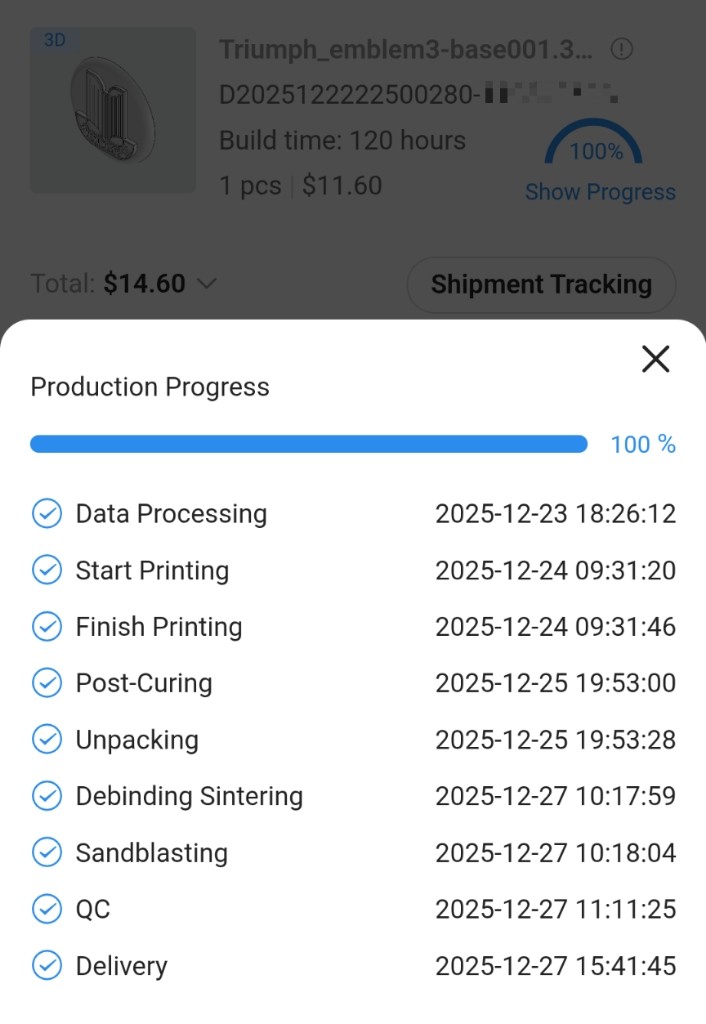
26秒ですよ、めっちゃ速い。その代わり、後工程の脱脂・焼結工程で38時間以上かかっています。
それに対して、今回のSLM法でのシフトノブの3Dプリント時間は、2日以上となる50時間くらいかかっています。
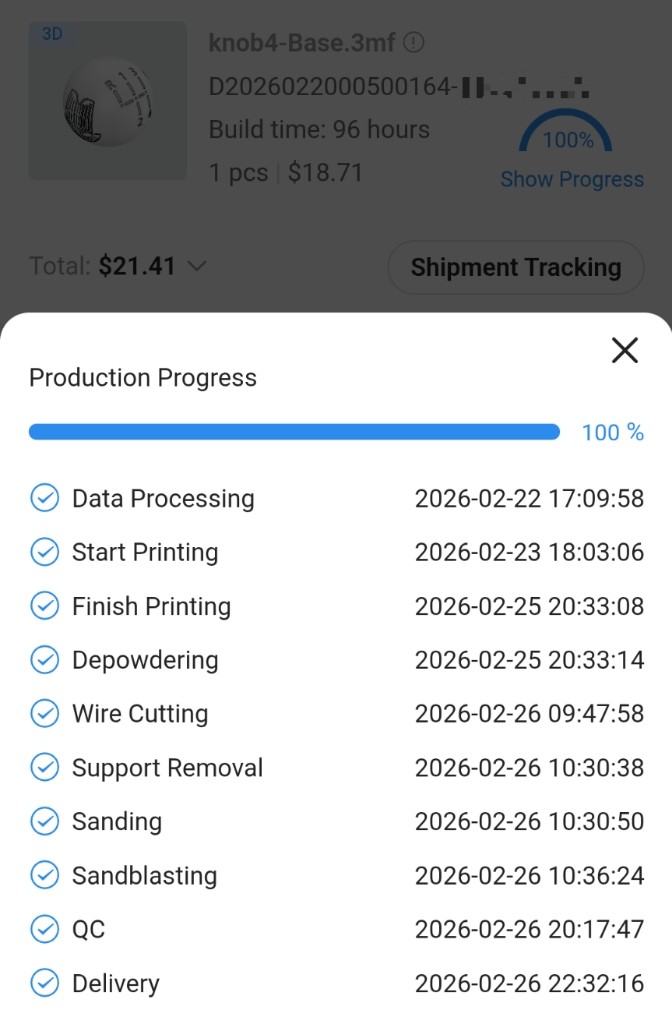
対象物が違うので、直接的な比較はできませんが、プリント工程の時間オーダーがまったく違う(3桁は違う)ことはわかります。作るものが一つだけの場合には、トータルの製造時間はそんなに大きくは変わりませんけどね。
ただし、BJ法の後工程の焼結工程では、一度にたくさんのものを同時に処理できると思われます。たくさん同時に焼けば、1個あたりの時間はどんどん短くできますね。プリントの圧倒的速さを考えると、量産に向いている方法だと言うことは明らかだと思います。すでに一部では、エンジン部品、トランスミッション部品などの量産にも使われているようですしね。
金属3Dプリンターには、他にもレーザーの代わりに電子ビームで溶解・凝固する方法なんかもあるようですし、超大型のものもあリます。コストの低下も含めて、急速に進んでいる分野だと思います。
最近では、金属3Dプリントは、
・F1エンジンのコンロッド
(異なる素材の多層構造になっているらしい)
・ロケットエンジンのロケットノズル
(千個以上の部品だったものを、一体で一つのものとして作るらしい)
なども、3Dプリントで作られていたりするようです。
また、従来の製造方法では作れないような複雑な形状のものも作れるので、変わったところではデザインの凝った宝飾品なんかにも使われているみたいです。
さて、タイトル画像に戻って、これがSLM法で作ってみたシフトノブのシフトパターンがある面です。
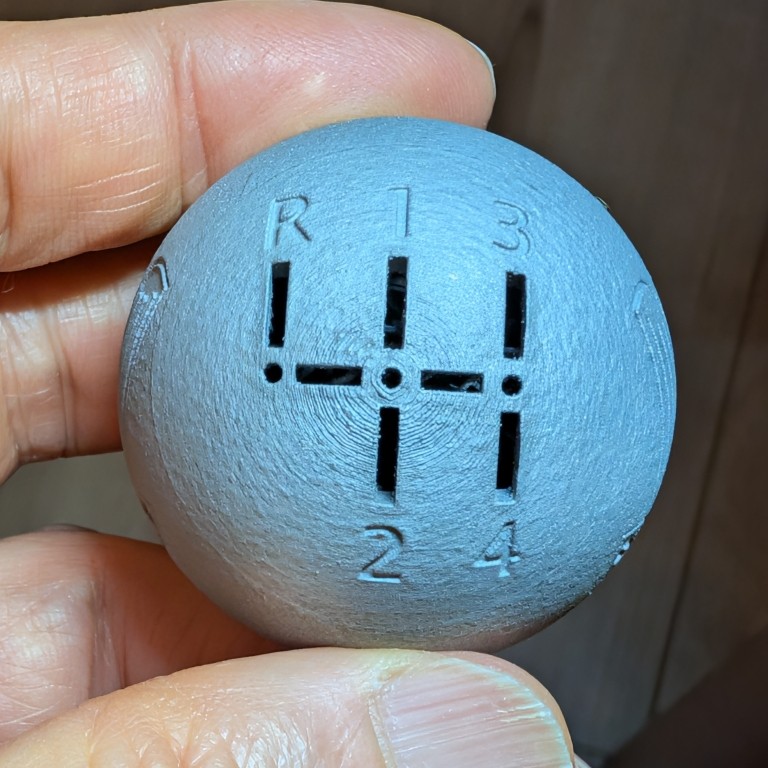
シフトの文字は薄く彫り込んであるだけですが、Hパターンは中空まで貫通する穴にしたので、こんな感じの見た目となっています。
表面は、SLM法も金属粉を融かして作る方式のため、粒々したザラザラな仕上げとなっています。前回のBJ法と表面のザラザラ感はあまり変わらないですね。磨くときれいな金属光沢が出てくるんじゃないかと思います。
エンブレムはこんな感じになりました。
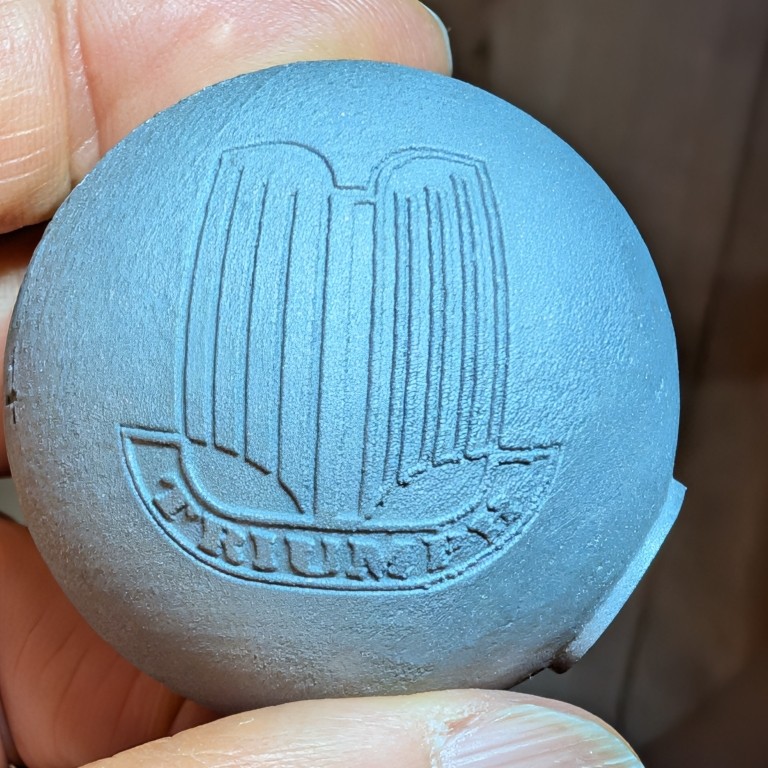
ちょっと線を細く攻め過ぎかもしれませんが、なんとか概ね彫り込めていると思います。エンブレムのサイズ的にどうしても細い線になってしまうので、あまり深く掘めなかったのですが、一応レリーフにはなったかなと思います。
反対側を少し引いて見るとこんな感じです。
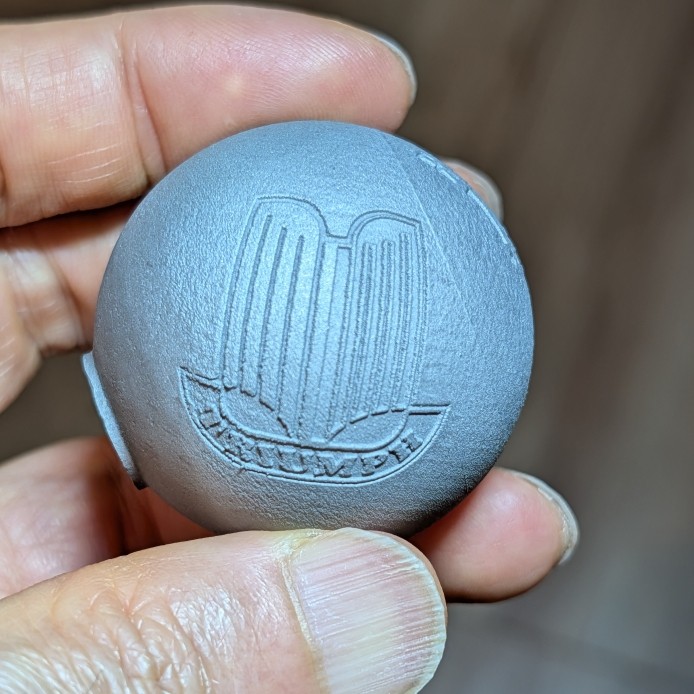
右側に謎の線状の出っ張りが薄っすらあるので、これを磨いて消せるかが一つのポイントになるかもしれません。レリーフが浅いので、あんまりガッツリ磨きたくない気もしていて、塩梅が難しいかも知れません。
ネジ山もまあまあ正しく形成されています。
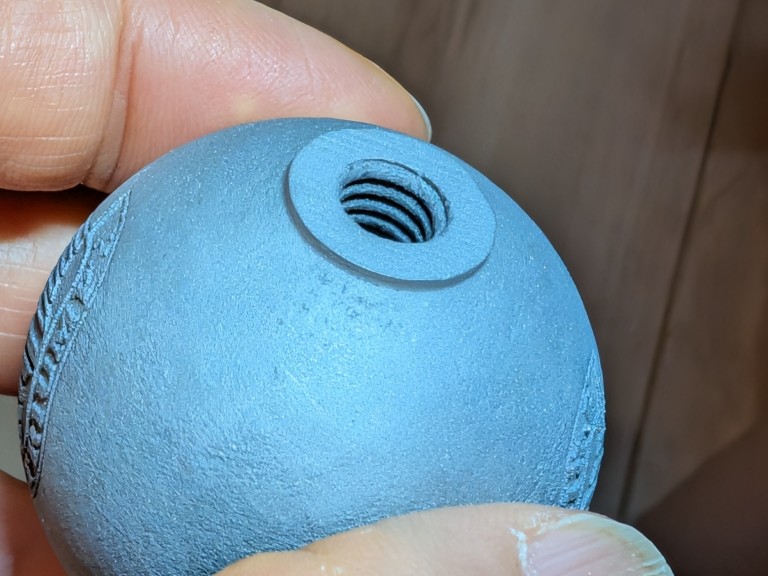
ですが、ここのところになぜかネジ山を縦に塞ぐ構造物があるんですよ。
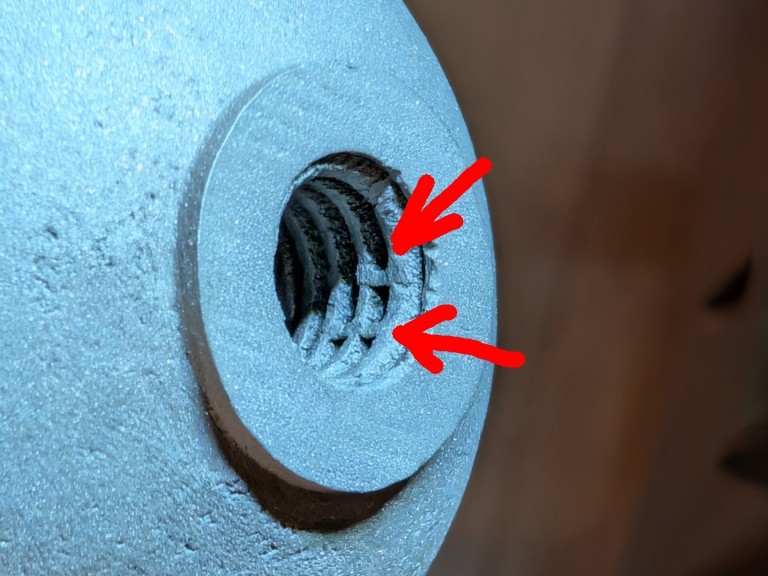
なんでしょう、意図的に作ったとしか思えないので、サポート構造かなんかなんですかね。うーん、これを取り除かないとねじ込めません。ここには追加の手加工が必要です。
そして、光を当てて中を覗いてみると、グニョグニョした針金状の構造物がたくさん残っていました。
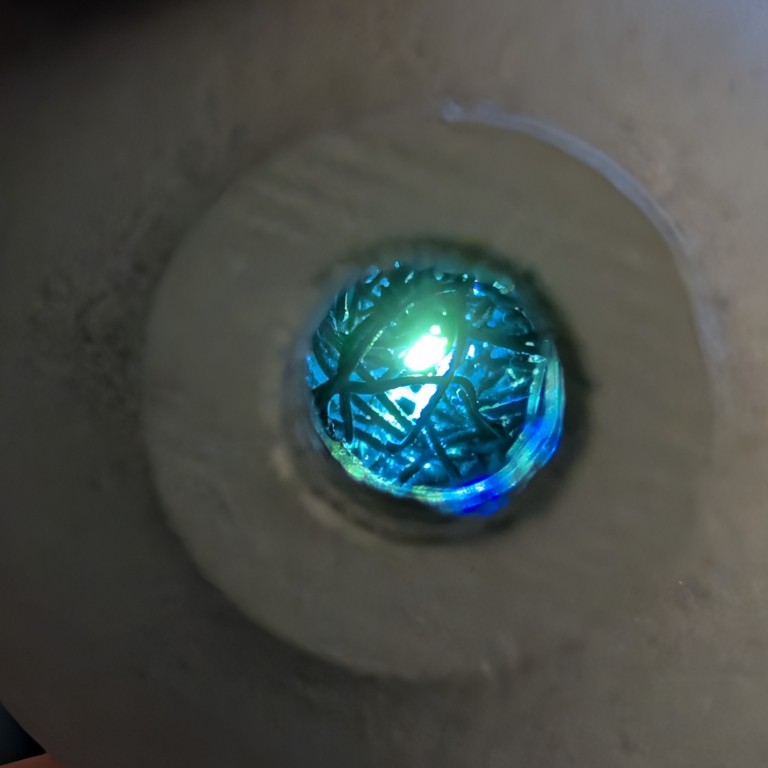
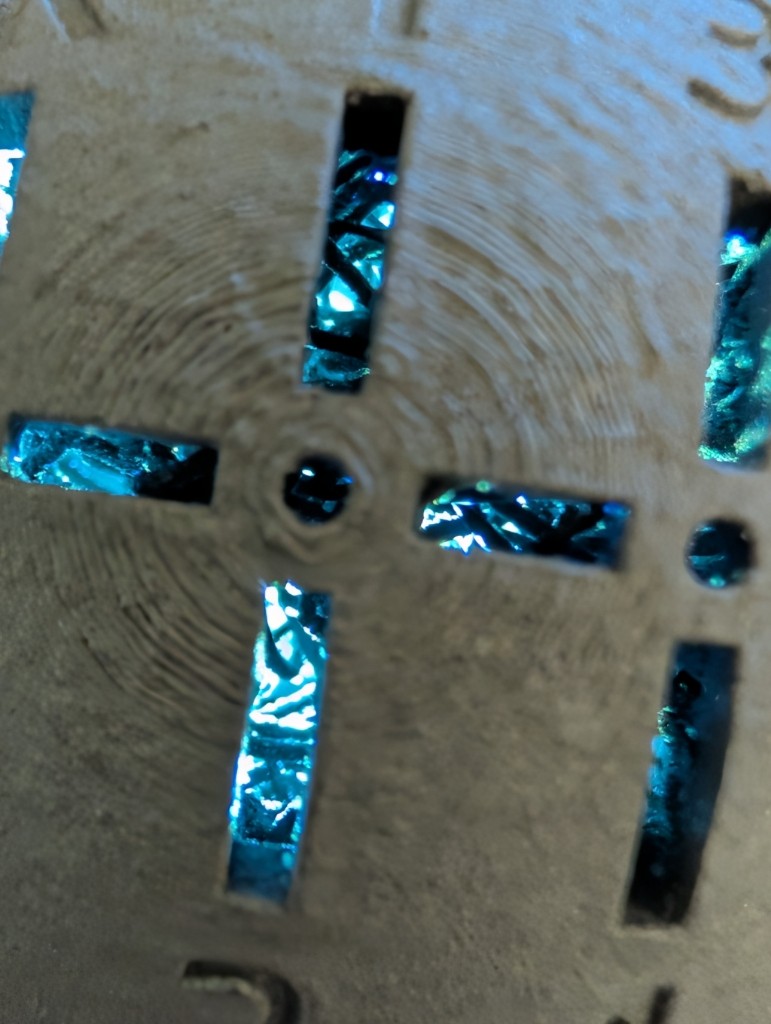
そうかぁ、サポート材がちゃんと取り除けていないんだぁ‥‥‥これは、もうちょっと頑張って取り除けないかやってみた方が良さそうです。まあ、シフトレバーに取り付けてしまえば見えなくはなるんですけどね。
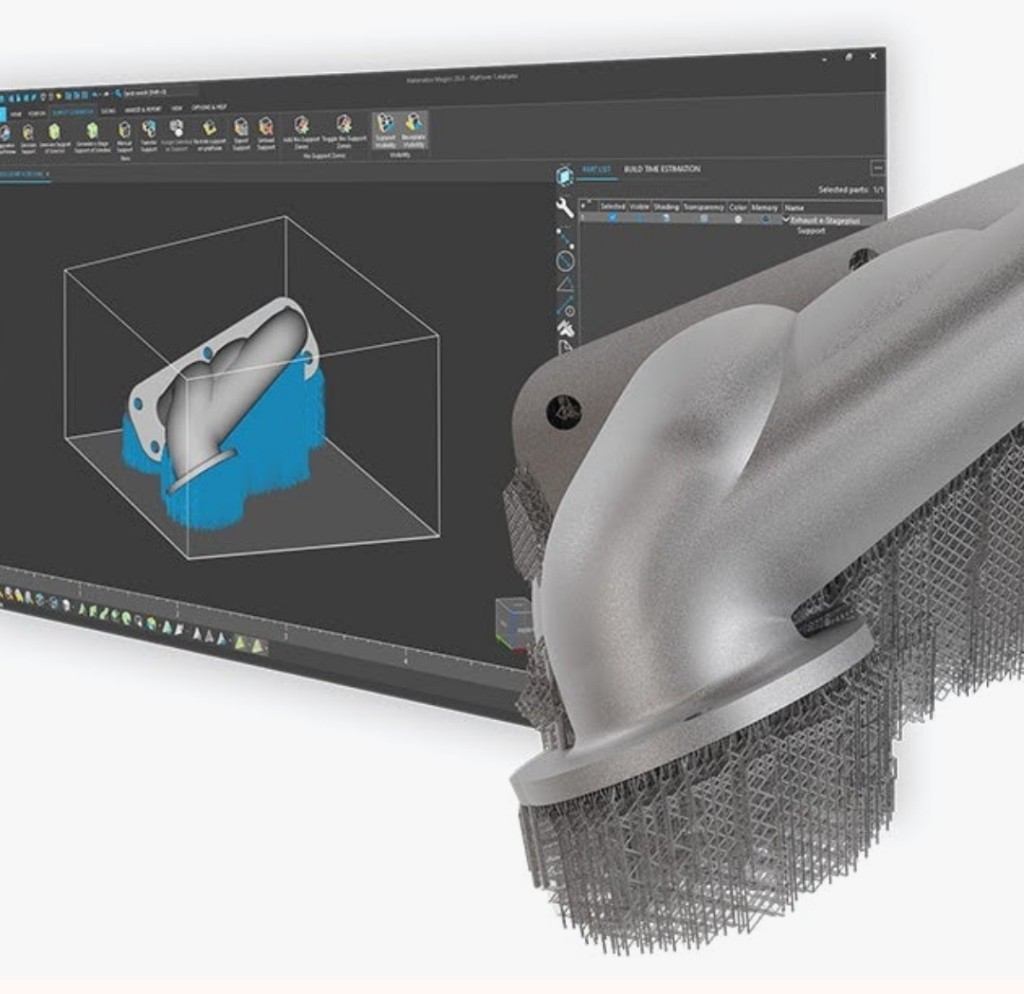
上の比較表にもあるように、SLM法では製造時に構造を保持するために、ガッツリサポート材が必要なようです。わかりやすい例では、こんな感じ。
BJ法では、結合剤を噴射しないところにも粉末が充填されたままで形成されていくらしく、サポート材がほとんどいらないそうなんです。ということは、こんな中空構造にする場合には、BJ法の方が向いているのかも知れませんね。BJ法のメリットもありましたね、なかなか難しいです。
と言うことで、表面磨きにもそれ以外にも少し手がかかりそうですが、そのうちに仕上げようと思います。
なお、大きさを今のシフトノブと比較するとこんな感じです。一回り大きくしました。
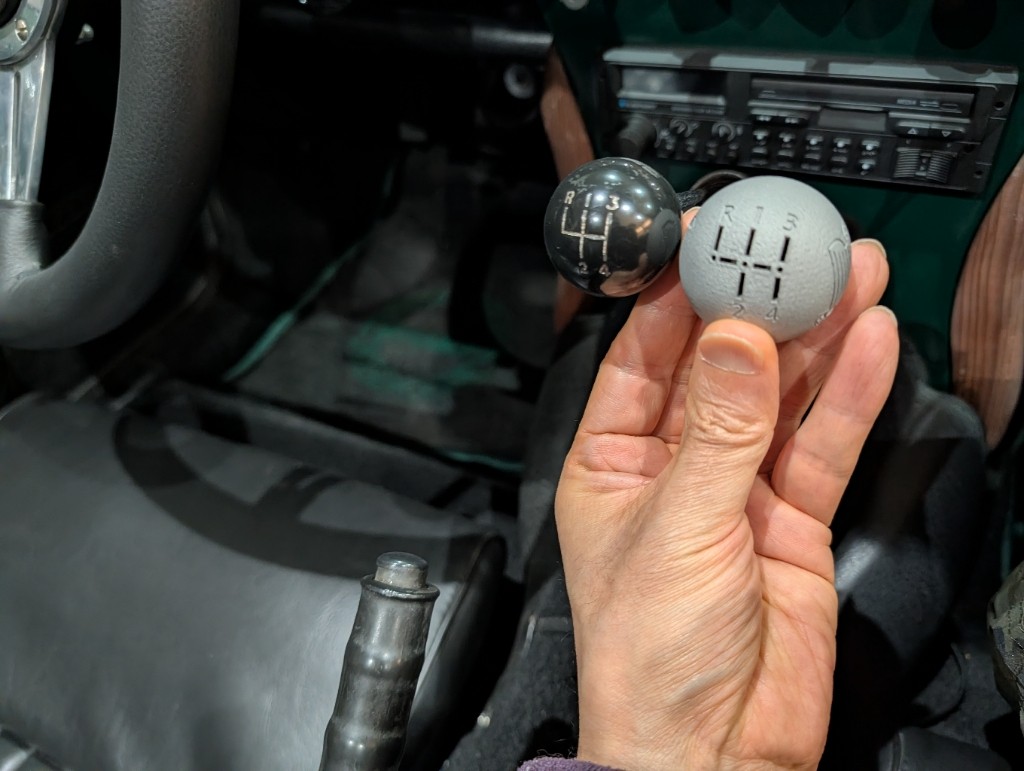
こんな感じで横から見たときにエンブレムが見えるようになる予定です。
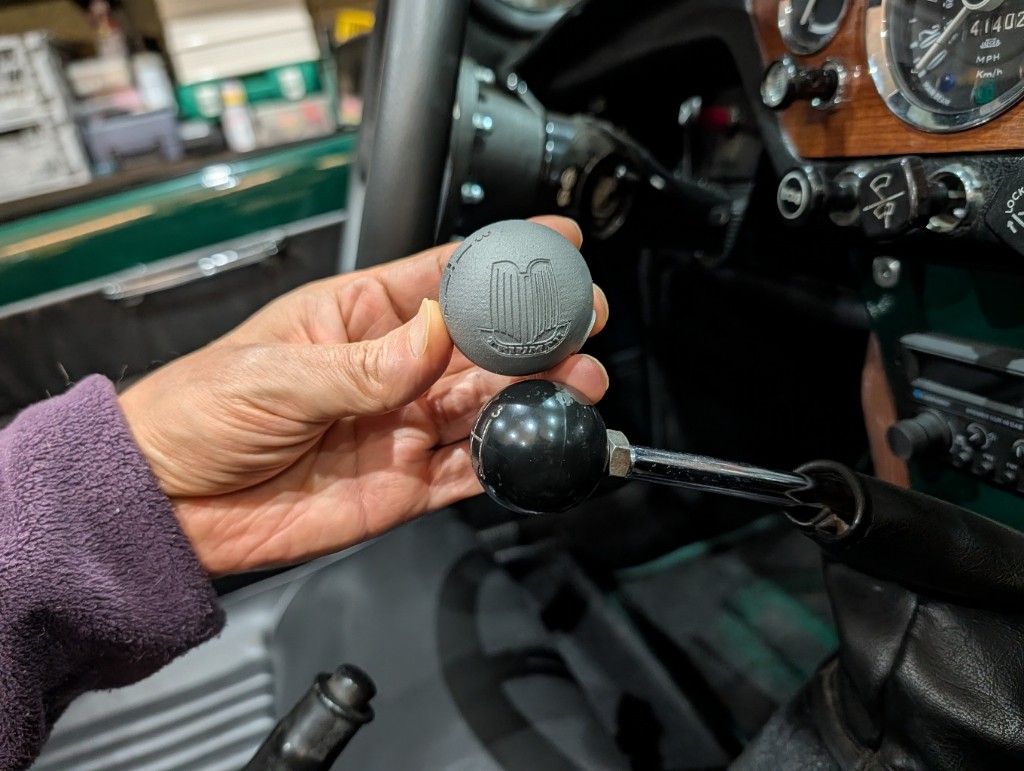
彫り込みで下がったところを残して、球体を綺麗に磨ければ、いい感じになるんじゃないかな。
ブログ一覧 | 日記
コメント (3)
すごいです(^ ^)
ほぼ思ったとおりのモノが出来てきましたね
あとは磨きの作業ですか
エンブレム脇のナゾの線が上手く消えることを願っています
作りたいレリーフの模様が細かすぎて、3Dプリンターの分解能的に厳しそうだと思ってはいたんです。でも、ホイールセンターキャップのできを見て、何とかいけるんじゃないかと、リスク承知でやってみたんです(実際に製造元からリスクが3つあるよって、製作開始前に受け入れられるか問い合わせがありました)。
なんとか形にはなったようです。
磨くだけと思っていたんですが、ほかにもちょっと手がかかりますね。失敗しないようにうまく仕上げたいなぁ。
おーっ、金属3Dプリンター大いに興味あります!素材もアルミ、ステンレス、チタン、、、等々いろいろできる様になっているんですね。ちなみに今回の素材は何ですか?教えてくださーい!!
七深ちゃんの形にした湯たんぽ作って売り出しましょう!!
今回の素材は、ステンレス(316)です。
チタンを使ってみたいんですが、ちょっと高いんですよね。アルミだと、たぶんくすんでくると思うので、キレイが続くと思うステンレスにしました。あと、使い慣れてきたJLC3DPではアルミを扱っていないと言うのもあります。
ディスコンになってしまった機能部品なんかも作ってみたいんですが、今のところその必要はありませんね。フェラーリの鬼クソ高いパーツを代替したりしてみたいです。
素晴らしい!CADの画像より実物がずっと有機的に見えます。内部のサポートが光に照らされてキレイです。
一部問題もありますが、概ねいい感じでできてきました。ちょっと手直しして仕上げて、早く使ってみたいですね。